率、高稳定,为客户节省投资和运行成本。
技术、经济合理,保证系统运行的可靠性。
技术、经济合理,保证系统运行的可靠性。
技术、经济合理,保证系统运行的可靠性。
砂石骨料生产:将哈密花岗岩、砂岩破碎至5-25mm建筑用骨料,成品针片状含量≤10%。煤矿加工:原煤破碎至30-50mm,供洗煤厂分选,处理量可达400t/h。金属矿预处理
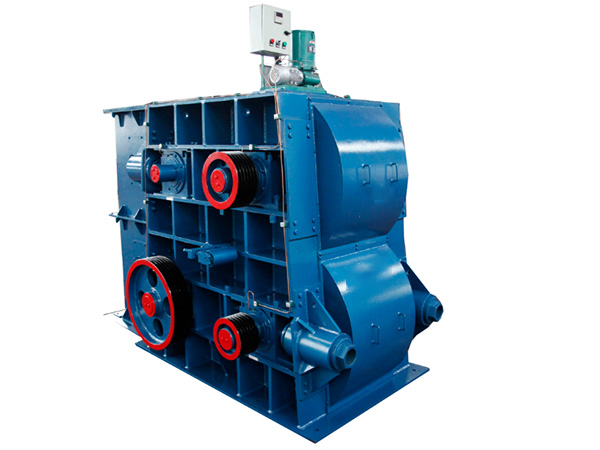
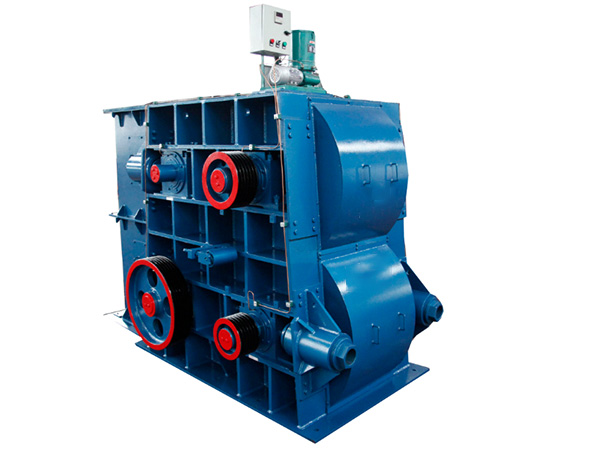
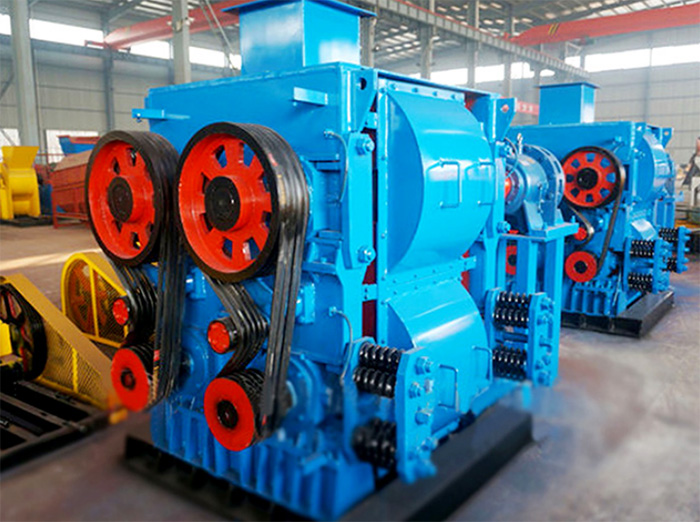
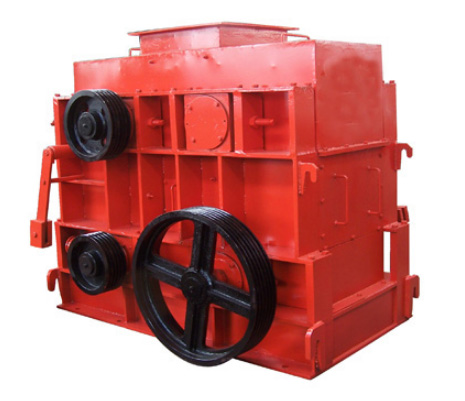
核心结构
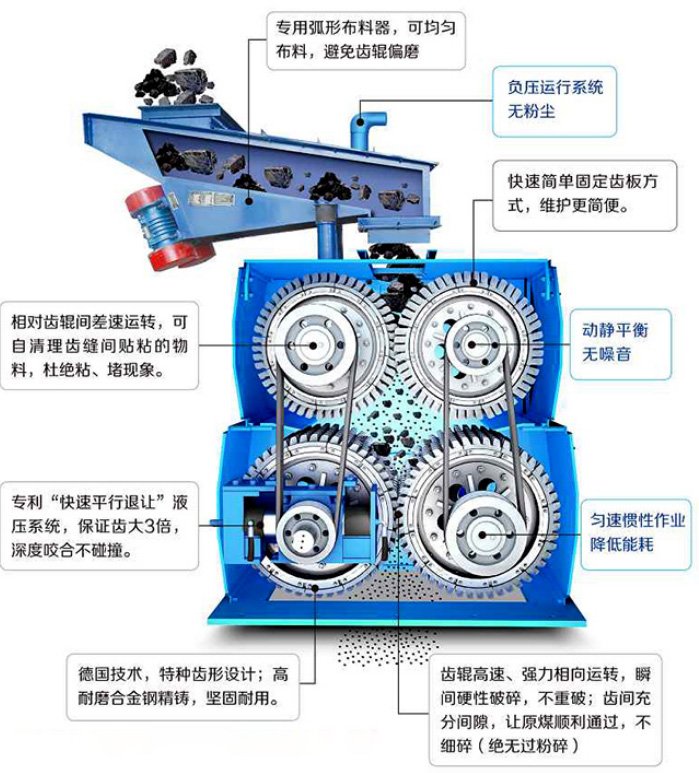
四辊布局:两对齿辊(上下各一对),形成两级破碎腔,分别完成粗碎与细碎,出料粒度更均匀。
齿辊设计:表面采用高碳合金钢齿形结构或碳化钨堆焊工艺(硬度HRC≥60),适应哈密高硅砂岩的高磨损特性。
液压调节:通过液压系统精准控制辊间距(调节范围50-200mm),出料粒度可控制在5-50mm之间,满足不同生产需求。
工作原理
初级破碎:上层双辊高速相向旋转,通过剪切与挤压破碎大块矿石(进料粒度≤800mm)。
次级破碎:下层双辊进一步细化物料,结合筛分系统(部分机型集成)实现破碎-分级一体化,减少返料率。
过载保护:遇不可破碎物(如铁器)时,液压系统自动增大辊间距排障,保护设备核心部件。
| 挑战 | 解决方案 |
|---|---|
| 高硅砂岩磨损 | 齿面堆焊碳化钨合金,寿命提升2-3倍;辊体采用可拆卸齿套设计,单齿更换仅需20分钟。 |
| 冬季低温(-25℃) | 液压油选用美孚SHC 624(-40℃适用),轴承配置电加热装置,支持-30℃冷启动。 |
| 风沙侵蚀 | 四重迷宫密封+正压防尘系统,电气柜防护等级IP66,防止沙尘侵入轴承和液压管路。 |
| 频繁启停 | 优化飞轮惯性设计,降低电机启停能耗(吨电耗0.6-1.0kW·h),适合哈密间歇性生产场景。 |
| 型号 | 处理能力 | 很大进料粒度 | 出料粒度 | 电机功率 | 适用场景 |
|---|---|---|---|---|---|
| 4PGC-0808 | 80-150t/h | 300mm | 10-50mm | 4×30kW | 中小型砂石厂、铁矿粗碎 |
| 4PGC-1212 | 200-400t/h | 600mm | 5-30mm | 4×75kW | 大型矿山、高硬度砂岩破碎线 |
| 4PGC-1515 | 350-600t/h | 800mm | 5-50mm | 4×110kW | 超大规模生产线、尾矿回收 |

典型应用
砂石骨料生产:将哈密花岗岩、砂岩破碎至5-25mm建筑用骨料,成品针片状含量≤10%。
煤矿加工:原煤破碎至30-50mm,供洗煤厂分选,处理量可达400t/h。
金属矿预处理:铁矿、铜矿破碎至10-30mm,提升球磨机效率,降低综合能耗。
经济性分析(以4PGC-1212为例)
投资成本:设备价约80-120万元(含液压系统及电机)。
运营成本:吨破碎成本1.0-1.5元(含电费、易损件、人工),按哈密砂石均价60元/吨计算,回本周期约8-12个月。
运行规范
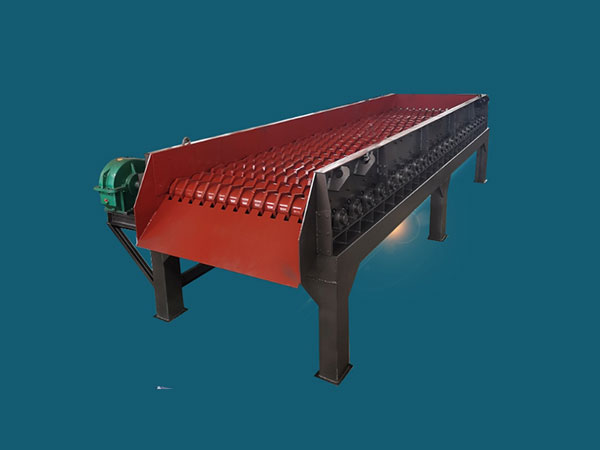
进料控制:粒度≤80%进料口尺寸(如4PGC-1212进料≤600mm),搭配振动给料机(如GZD-1200×4500)。
液压压力:保持10-18MPa,定期检测油液清洁度(NAS 8级以下)。
维护要点
| 项目 | 周期 | 操作内容 |
|---|---|---|
| 齿面磨损检查 | 每班1次 | 单齿磨损>30%时更换或堆焊修复 |
| 轴承润滑 | 每8小时 | 高温锂基脂(夏季)或-40℃低温脂(冬季) |
| 密封系统清理 | 每周1次 | 清除沙尘,检查正压风机运行状态 |

常见故障处理
| 故障现象 | 原因与解决 |
|---|---|
| 出料粒度不均 | 辊间距偏差→重新校准;齿面磨损→对称更换齿套。 |
| 液压系统泄压 | 滤芯堵塞→更换;泵体磨损→检修或更换。 |
| 异常振动 | 轴承损坏→更换;物料卡滞→清理破碎腔。 |
| 对比项 | 四齿辊破碎机 | 颚式破碎机 | 双齿辊破碎机 |
|---|---|---|---|
| 出料粒度 | 5-50mm(两级破碎,粒度均匀) | 50-150mm(针片状多) | 20-100mm(需额外设备细化) |
| 能耗 | 吨电耗0.6-1.0kW·h | 1.0-1.5kW·h | 0.8-1.2kW·h |
| 维护成本 | 中(模块化齿套设计) | 高(颚板更换频繁) | 低(结构简单) |
| 环境适应性 | 优(防尘、耐低温、过载保护) | 中(粉尘大) | 良 |